


Метчики м/р комплектные G для трубной цилиндрической резьбы
(без НДС)
Метчики м/р комплектные G для трубной цилиндрической резьбы
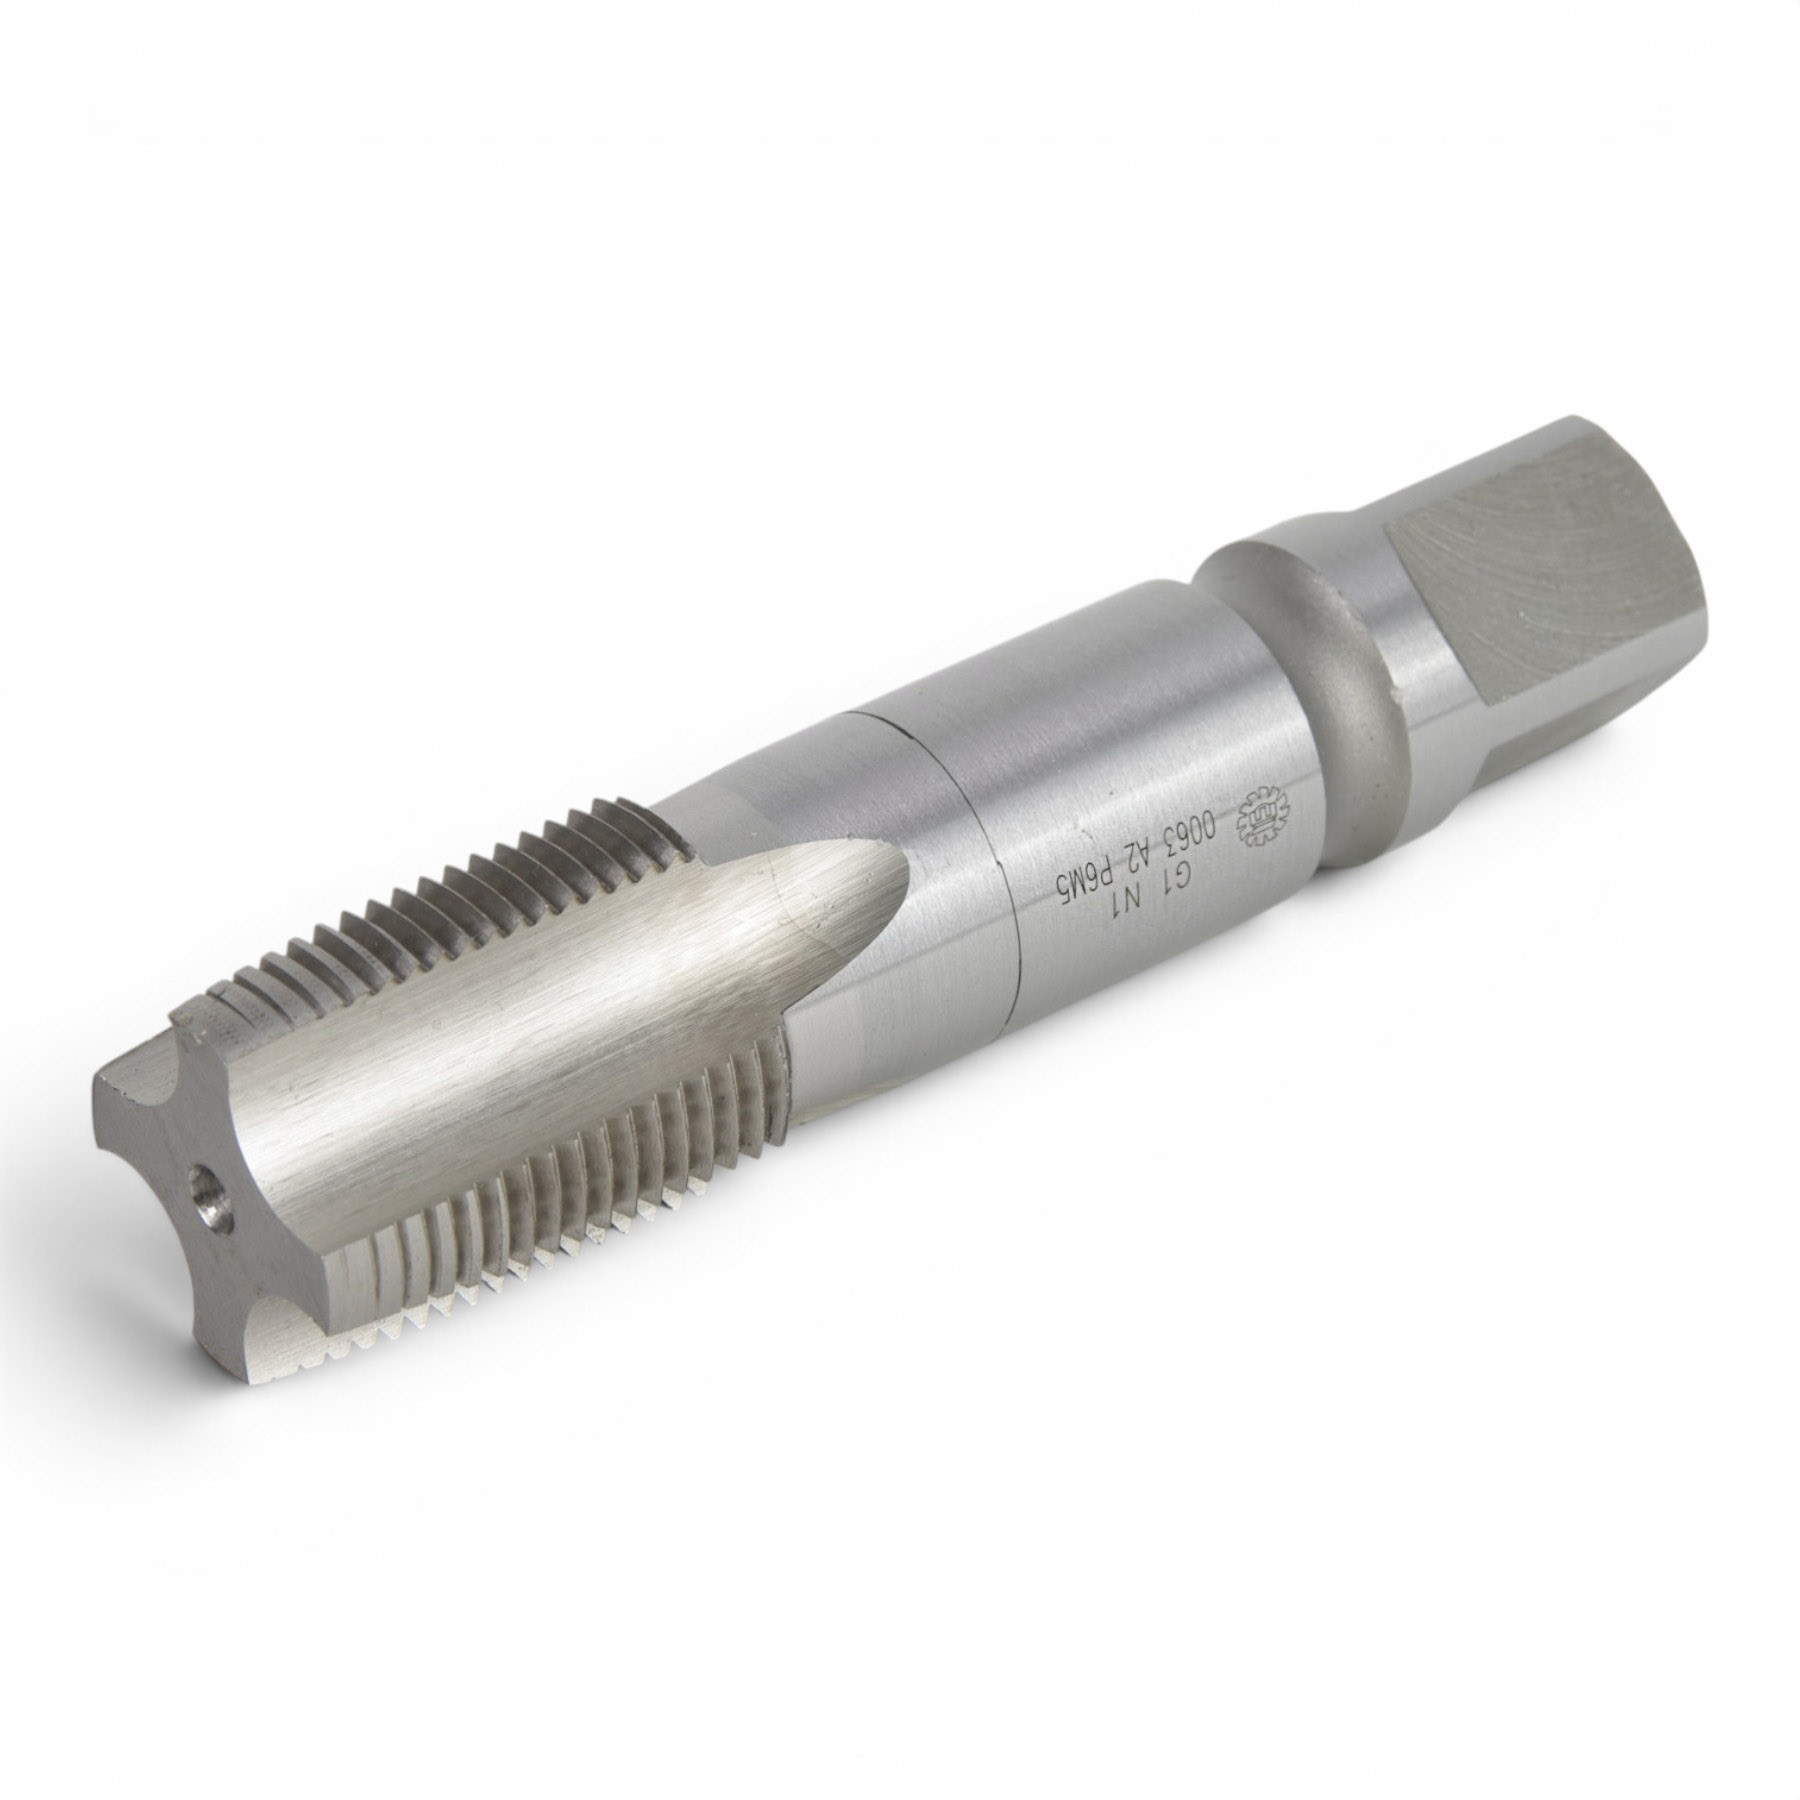
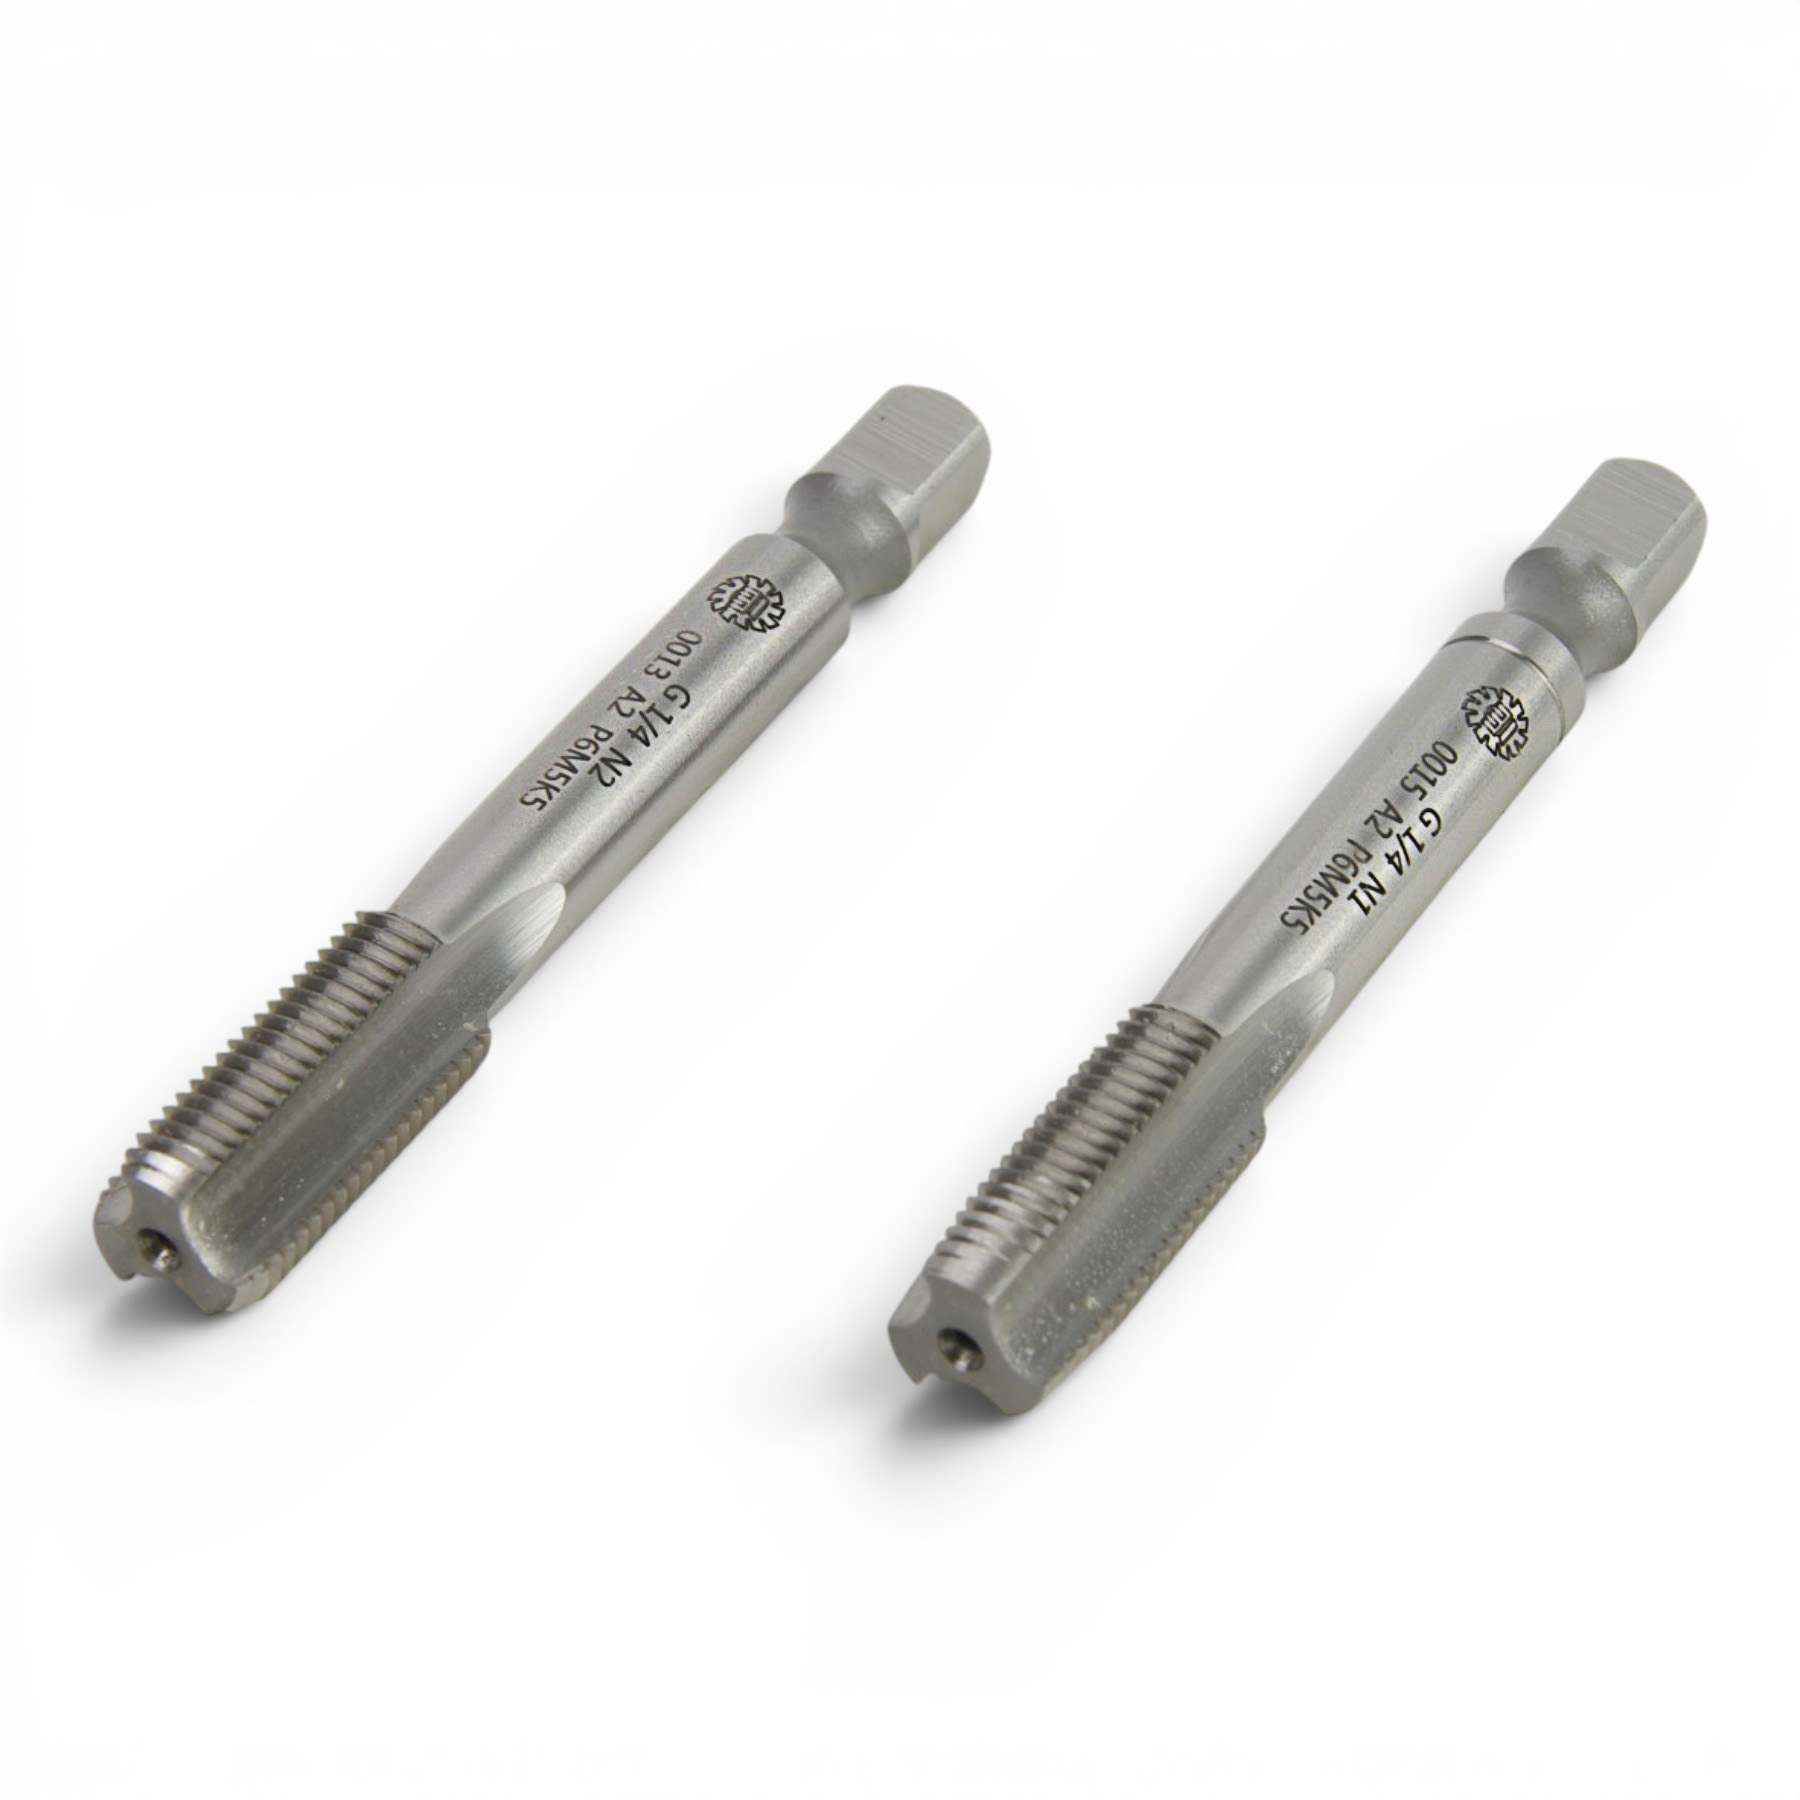
Машинно-ручные комплектные метчики G предназначены для последовательного нарезания внутренней трубной цилиндрической резьбы в металлических деталях. Такой резьбонарезной инструмент применяется при изготовлении и ремонте фитингов, муфт, корпусов арматуры, переходников и других элементов оборудования и трубопроводных систем.
Главная особенность комплектного исполнения заключается в распределении обработки между несколькими инструментами. Резьба формируется последовательно, благодаря чему снижается нагрузка на режущие зубья и упрощается обработка по сравнению с формированием полного профиля за один проход.
В каталоге ТМТГРУПП представлены комплектные метчики G для трубной цилиндрической резьбы различных дюймовых размеров, предназначенные для производственных и ремонтных операций.
Что означает резьба G
Обозначение G применяется для трубной цилиндрической резьбы. Ее профиль и основные размеры устанавливает ГОСТ 6357-81.
Цилиндрическая резьба отличается тем, что ее диаметр остается постоянным по длине резьбового участка. Это принципиально отличает ее от трубной конической резьбы, диаметр которой изменяется по мере продвижения вдоль оси детали.
Резьба G используется в цилиндрических резьбовых соединениях, а также может применяться во внутренних цилиндрических резьбах, сопрягаемых с соответствующей наружной конической резьбой.
При выборе инструмента необходимо ориентироваться на условное дюймовое обозначение — например, G 1/4″, G 1/2″ или G 1″. Номинальный размер трубной резьбы нельзя напрямую воспринимать как фактический диаметр отверстия в миллиметрах.
Для чего нужны комплектные метчики G
Комплектные метчики применяются для поэтапного формирования внутренней резьбы. Каждый инструмент выполняет определенную часть работы, постепенно формируя профиль до требуемых размеров.
Такой способ позволяет:
- распределить нагрузку между инструментами;
- уменьшить усилие при резании;
- постепенно сформировать требуемый профиль;
- снизить риск перегрузки режущей части;
- обеспечить стабильную обработку при соблюдении технологии нарезания.
Комплектные метчики особенно удобны при обработке деталей, когда технологический процесс предусматривает последовательное нарезание резьбы несколькими проходами.
Где применяются метчики для трубной цилиндрической резьбы
Метчики G востребованы в машиностроении, металлообработке и ремонтном производстве. Их используют при изготовлении деталей, содержащих внутренние трубные резьбовые отверстия.
Основные области применения:
- изготовление трубопроводной арматуры;
- производство фитингов, муфт и переходников;
- изготовление корпусных деталей;
- производство гидравлических и пневматических узлов;
- ремонт промышленного оборудования;
- изготовление деталей машин и механизмов;
- восстановление внутренней трубной резьбы соответствующего профиля.
Конкретные параметры резьбового соединения должны определяться чертежом и технической документацией на изделие.
Комплектные метчики G из стали Р6М5
Большинство представленных в каталоге ТМТГРУПП комплектных метчиков G изготовлены из быстрорежущей стали Р6М5. Этот материал широко применяется в производстве металлорежущего инструмента благодаря сочетанию твердости, прочности и способности сохранять режущие свойства при нагреве.
В ассортименте также присутствует исполнение G 1/4″ из Р6М5К5. Поэтому при выборе инструмента следует обращать внимание не только на размер резьбы, но и на марку материала конкретной позиции.
Рабочий ресурс метчика зависит от материала инструмента и заготовки, режима резания, качества предварительной подготовки отверстия, правильной установки и применения подходящей смазочно-охлаждающей жидкости.
Размеры комплектных метчиков G
В разделе представлены различные размеры инструмента для трубной цилиндрической резьбы, в том числе:
- G 1/8″;
- G 1/4″;
- G 3/8″;
- G 1/2″;
- G 5/8″;
- G 3/4″;
- G 7/8″;
- G 1″;
- G 1 1/8″;
- G 1 1/4″;
- G 1 3/8″;
- G 1 1/2″;
- G 1 3/4″;
- G 2″.
Такой диапазон позволяет подобрать комплектный метчик как для относительно небольших резьбовых отверстий, так и для обработки деталей с крупной трубной резьбой.
Необходимый размер следует выбирать строго в соответствии с обозначением на чертеже или параметрами существующего соединения.
Класс точности и направление резьбы
Представленные в разделе комплектные метчики имеют правое направление резьбы и класс точности А2.
Направление инструмента должно соответствовать направлению создаваемой резьбы. Правое исполнение применяется для наиболее распространенных соединений, у которых завинчивание происходит по часовой стрелке.
Класс точности также необходимо учитывать при подборе, особенно если к готовому соединению предъявляются конкретные требования по геометрическим параметрам.
Как выбрать комплектный метчик G
Перед покупкой рекомендуется определить основные характеристики необходимого инструмента:
- размер трубной цилиндрической резьбы G;
- количество инструментов в комплекте;
- направление резьбы;
- класс точности;
- материал метчика;
- материал обрабатываемой детали;
- глубину резьбового отверстия;
- характеристики используемого оборудования.
Особенно важно правильно подготовить отверстие под нарезание резьбы. Его диаметр должен соответствовать конкретному типоразмеру G. Недостаточный размер отверстия приводит к повышенной нагрузке на режущую часть, а чрезмерный диаметр может стать причиной неполного формирования профиля.
Параметры предварительного отверстия следует определять по нормативной и технологической документации для конкретного размера трубной резьбы.
Как работать комплектом метчиков
При использовании комплектного инструмента необходимо соблюдать предусмотренную последовательность обработки. Сначала применяется метчик, снимающий основную часть припуска, после чего резьбовой профиль доводится следующим инструментом комплекта.
Метчик должен располагаться соосно отверстию. Перекос может привести к неправильной геометрии резьбы, повышенной нагрузке и повреждению режущей части.
В процессе обработки необходимо контролировать образование и удаление стружки, избегать чрезмерного усилия и использовать подходящую для обрабатываемого материала смазочно-охлаждающую жидкость.
После завершения операции параметры внутренней резьбы при необходимости проверяют соответствующими резьбовыми калибрами.
Отличие комплектных метчиков G от одинарных
Основное отличие заключается в способе формирования резьбы.
Одинарный метчик выполняет предусмотренную обработку одним инструментом. Это позволяет сократить количество переходов, однако режущая часть принимает соответствующую нагрузку в процессе формирования профиля.
Комплектные метчики позволяют разделить обработку на несколько последовательных этапов. Это может быть удобно при ручных и других технологических операциях, где требуется постепенное формирование резьбы.
Выбор исполнения зависит от оборудования, материала детали, требуемой производительности и принятой технологии производства.
Чем резьба G отличается от R и K
Дюймовые обозначения разных типов резьбы не означают их взаимозаменяемость.
G — трубная цилиндрическая резьба. Ее диаметр остается постоянным по длине резьбового участка.
R/Rc относятся к трубной конической системе резьб. Для внутренней конической резьбы используется обозначение Rc.
K применяется для другого вида конической дюймовой резьбы.
Эти системы различаются геометрией и нормативными параметрами, поэтому при выборе метчика необходимо точно соблюдать обозначение, указанное в технической документации.
Купить комплектные метчики G для трубной цилиндрической резьбы
В каталоге ТМТГРУПП можно подобрать и купить машинно-ручные комплектные метчики G для трубной цилиндрической резьбы. В ассортименте представлены востребованные типоразмеры от G 1/8″ до G 2″, преимущественно из быстрорежущей стали Р6М5.
Для выбора подходящей позиции учитывайте размер резьбы, класс точности, направление, материал инструмента и параметры обрабатываемой детали. Актуальную информацию о наличии конкретного типоразмера можно посмотреть непосредственно в каталоге.
Если требуется помощь с подбором комплекта метчиков под конкретное отверстие или технологическую операцию, специалисты ТМТГРУПП помогут выбрать подходящий инструмент.