


Метчики м/р М для метрической резьбы
(без НДС)
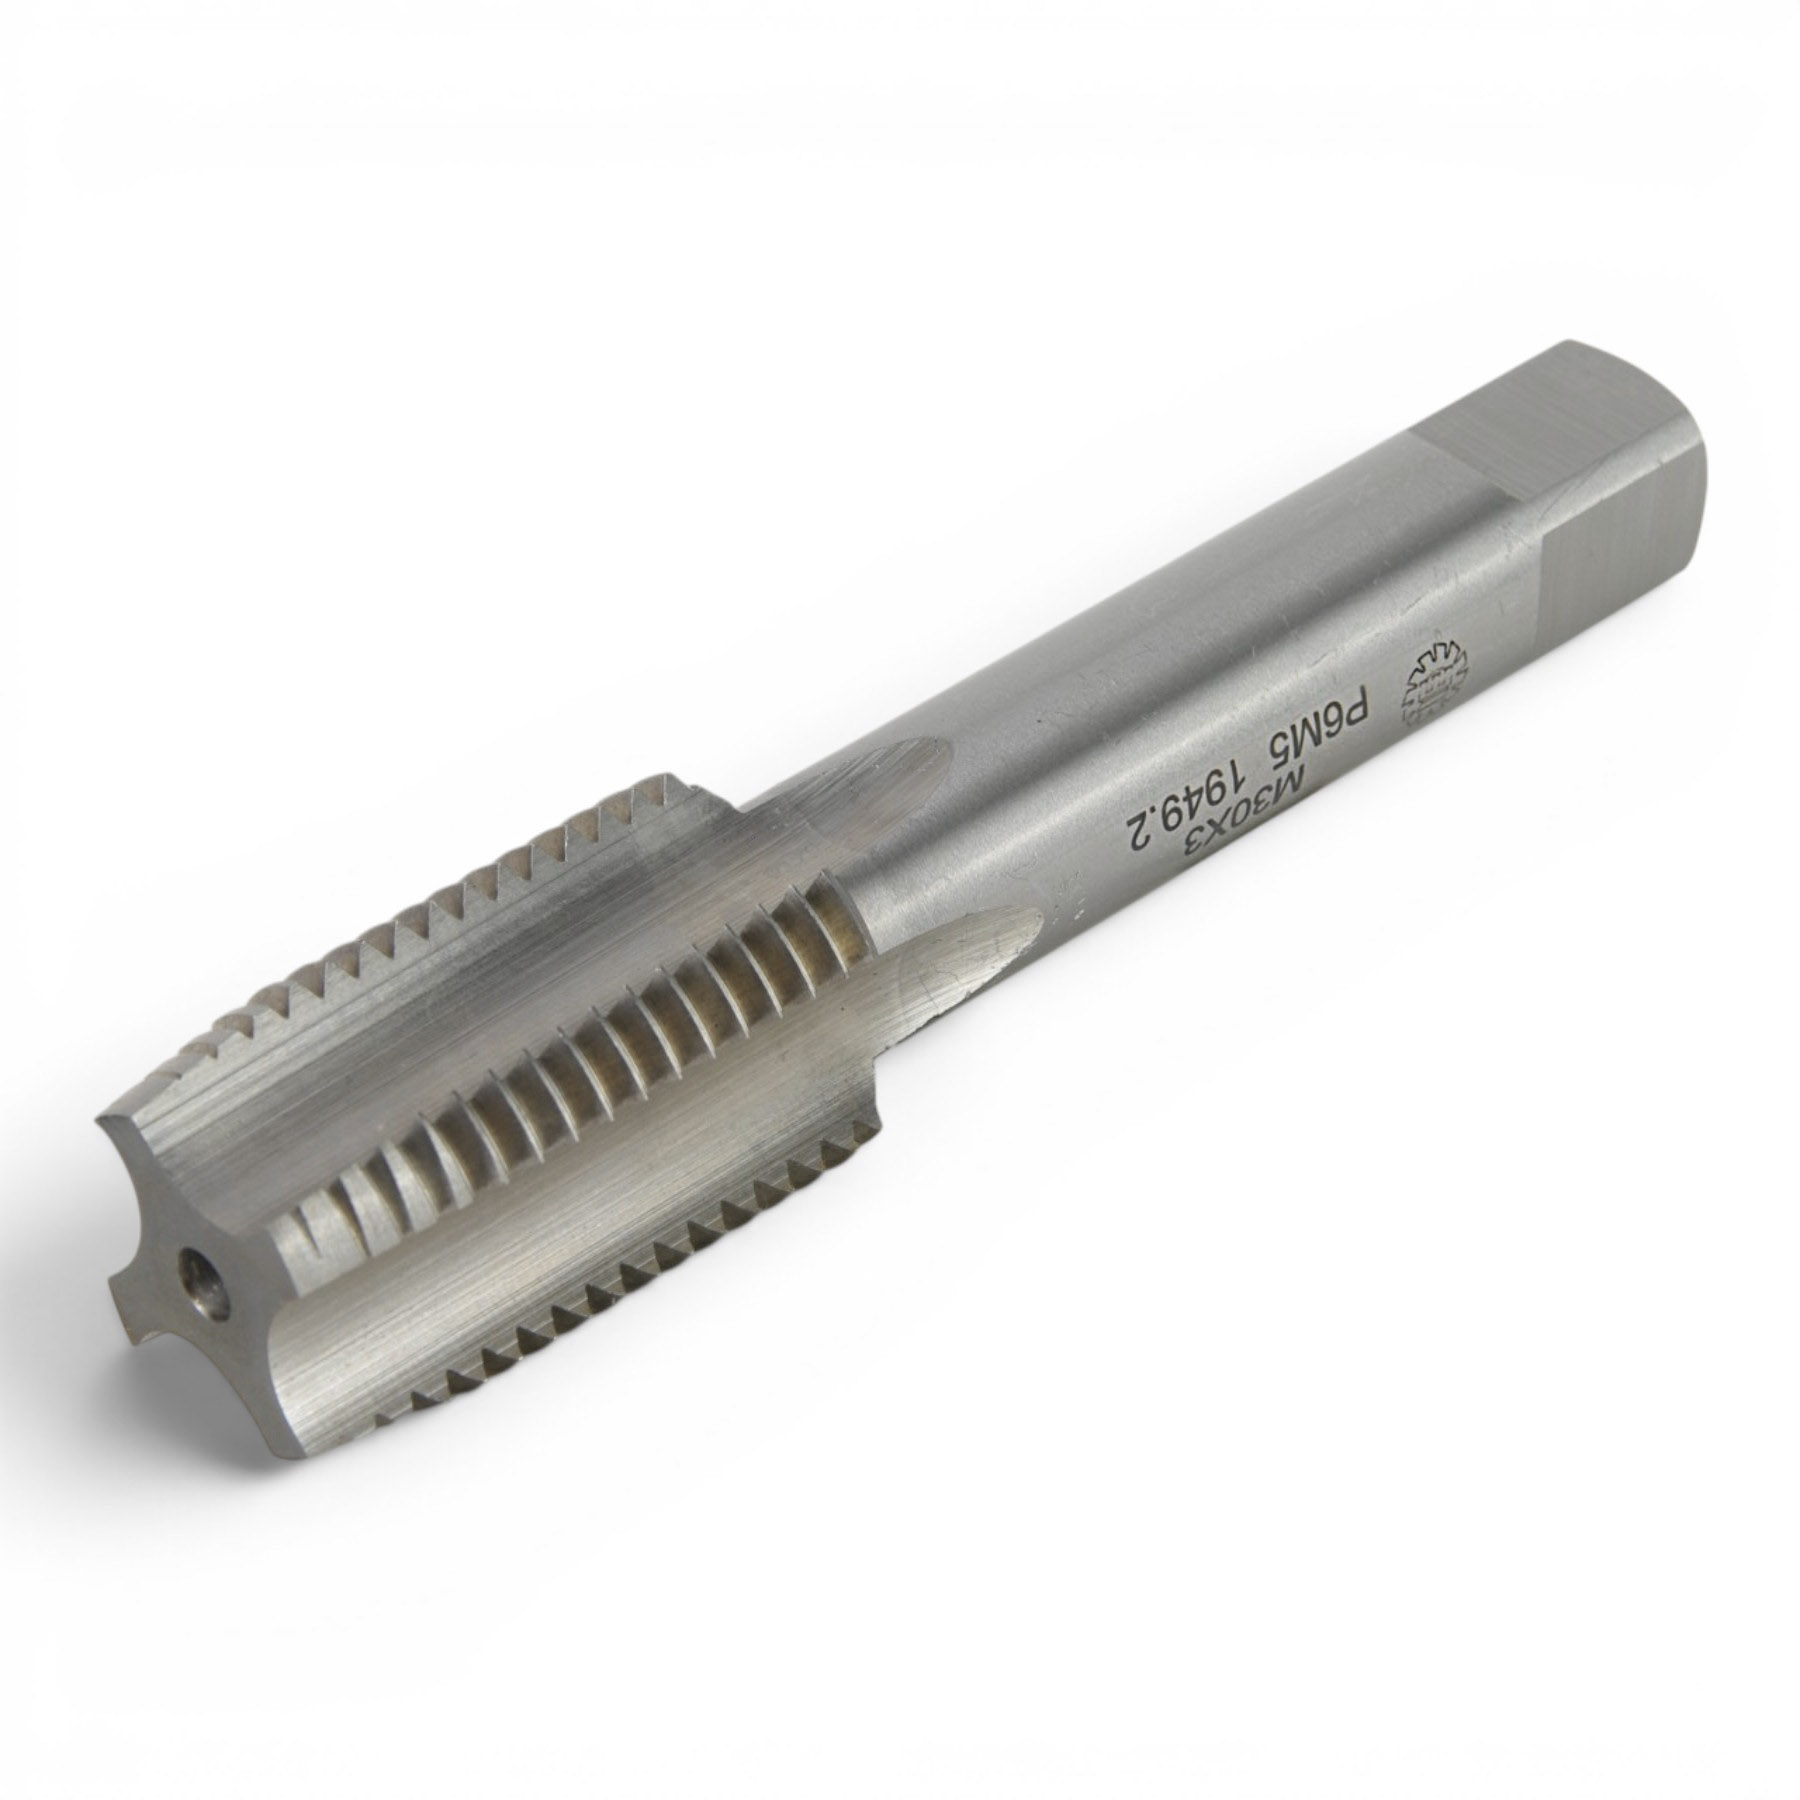
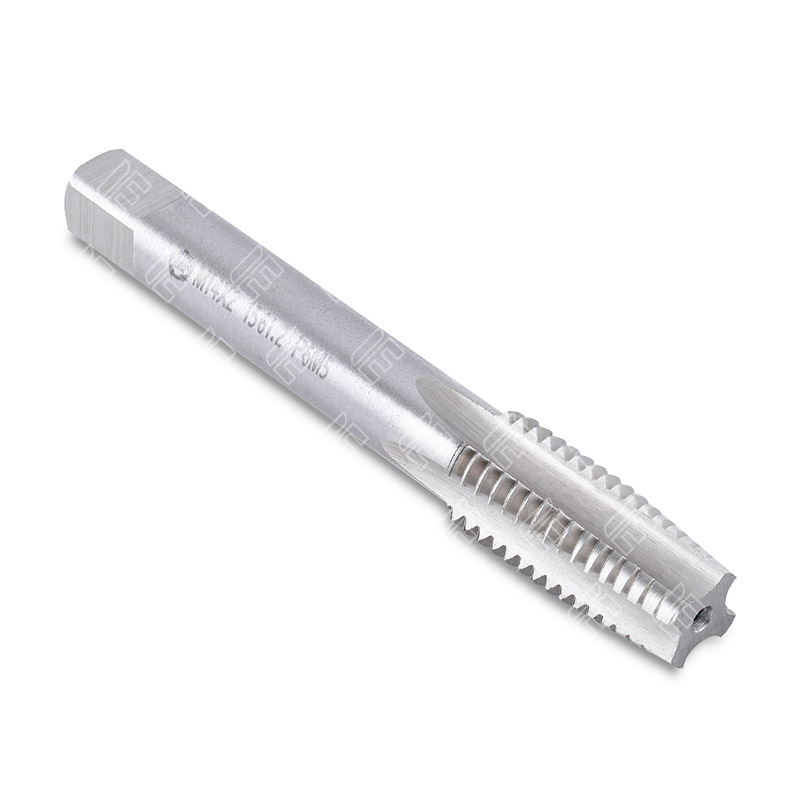
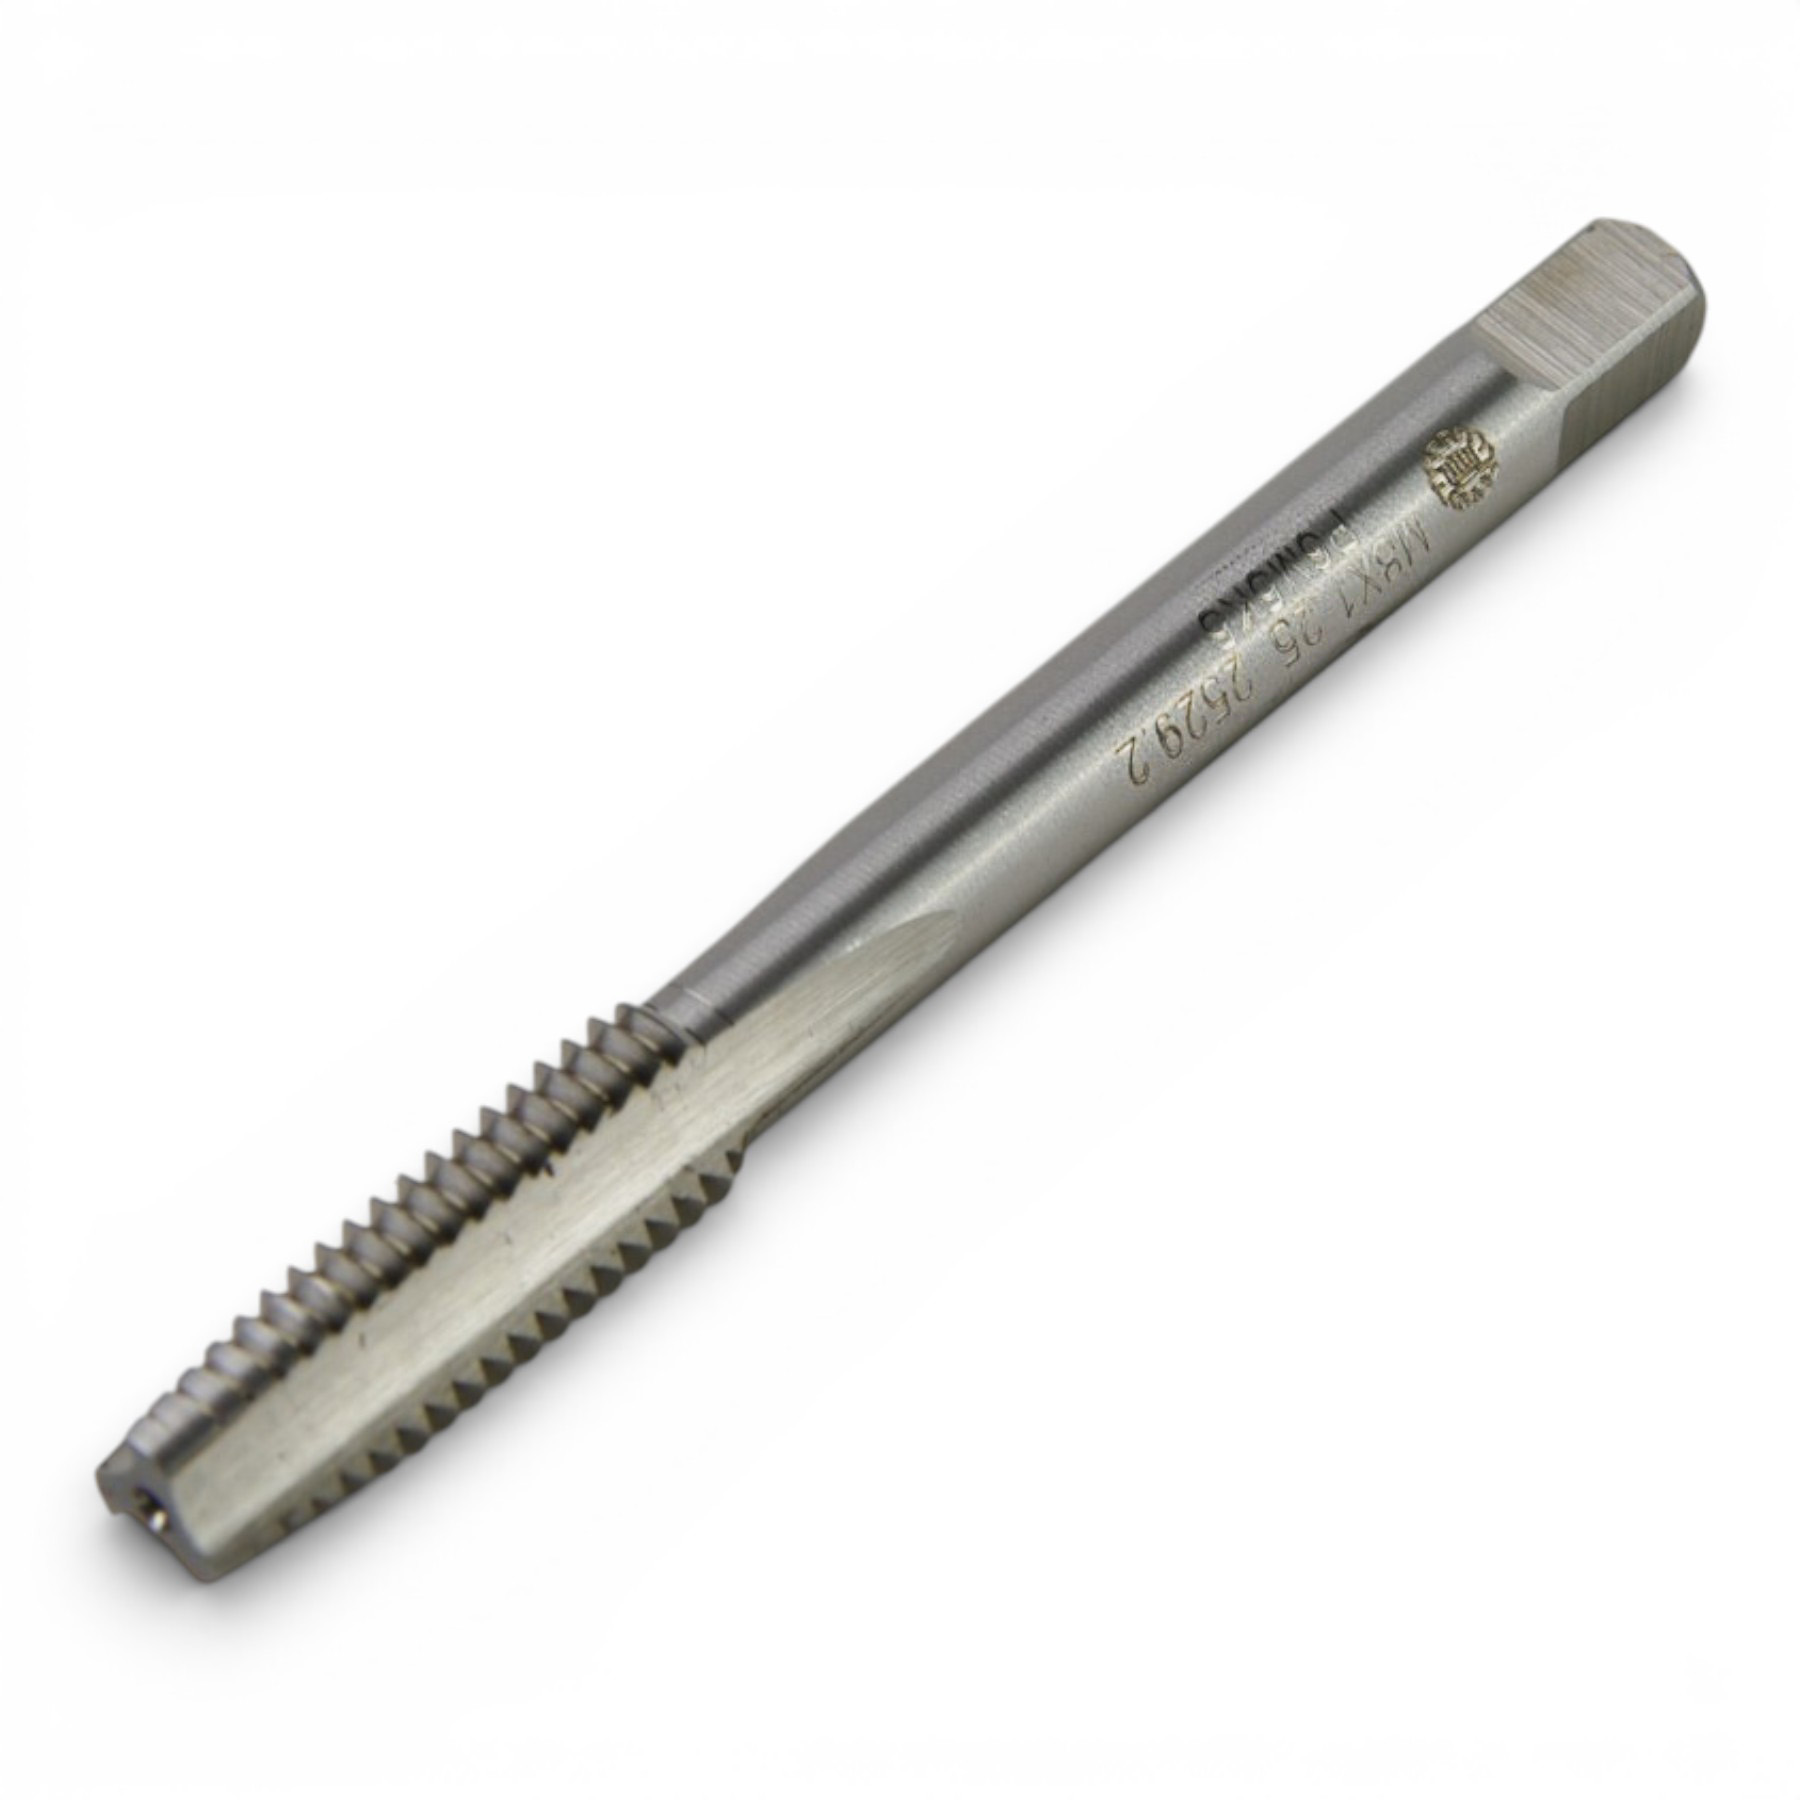
Машинно-ручные метчики М — резьбонарезной инструмент для получения внутренней метрической резьбы в предварительно подготовленных отверстиях. Они применяются при изготовлении деталей машин, механизмов, приборов, металлоконструкций и промышленного оборудования, а также при ремонте и восстановлении резьбовых соединений.
В каталоге ТМТГРУПП представлены машинно-ручные метчики М для метрической резьбы различных диаметров и шагов. Ассортимент включает правые и левые исполнения, инструмент с основным и мелким шагом, что позволяет подобрать метчик под требования чертежа и конкретную технологическую операцию.
Для чего применяются машинно-ручные метчики
Метчик используется для формирования внутреннего резьбового профиля. Инструмент вводится в заранее подготовленное отверстие, после чего его режущие зубья последовательно снимают материал и образуют витки заданного диаметра и шага.
Машинно-ручные метчики востребованы в серийном и единичном производстве, механических и ремонтных цехах. В зависимости от конструкции инструмента и принятой технологии они могут применяться на соответствующем металлообрабатывающем оборудовании или при ручном выполнении операции.
Основные области применения:
- изготовление внутренних метрических резьб;
- обработка сквозных и глухих отверстий в соответствии с назначением конкретного инструмента;
- производство деталей машин и оборудования;
- изготовление резьбовых соединений в корпусных деталях;
- ремонт и восстановление существующей резьбы;
- производство элементов приборов и металлоконструкций.
ГОСТ 3266-81 устанавливает конструкцию и размеры машинных и ручных метчиков, в том числе предназначенных для метрической резьбы.
Что означает маркировка метчика М
Буква М в обозначении указывает на метрическую резьбу. После нее указываются номинальный диаметр и, при необходимости, шаг резьбы.
Например, обозначение М10×1,5 означает метрическую резьбу номинальным диаметром 10 мм и шагом 1,5 мм. Метчик М10×1 предназначен для того же номинального диаметра, но имеет меньший шаг.
Это важно учитывать при выборе: метчики одинакового диаметра с разным шагом не являются взаимозаменяемыми. Для правильного подбора необходимо точно знать оба параметра, указанные в чертеже или технической документации.
Основной и мелкий шаг метрической резьбы
Для многих диаметров метрической резьбы предусмотрено несколько вариантов шага.
Основной шаг является наиболее распространенным исполнением для соответствующего номинального диаметра. Например, в каталоге представлены метчики М4×0,7, М5×0,8, М6×1, М8×1,25, М10×1,5, М12×1,75, М16×2 и М20×2,5.
Мелкий шаг характеризуется меньшим расстоянием между соседними витками. В ассортименте имеются, например, М8×1, М10×1, М12×1,5, М14×1,5 и М16×1,5, а также множество других сочетаний диаметра и шага.
Тип резьбы выбирают не произвольно, а в соответствии с конструкцией детали. Если в документации указано М12×1,5, применять вместо него метчик М12×1,75 нельзя.
Правые и левые метчики М
Метрическая резьба может иметь правое или левое направление.
Правый метчик предназначен для наиболее распространенной правой резьбы. Такое соединение затягивается при вращении по часовой стрелке.
Левый метчик используется для резьбы противоположного направления. Такие соединения встречаются в механизмах, где направление вращения или другие конструктивные особенности требуют применения левой резьбы.
В текущем каталоге ТМТГРУПП предусмотрена фильтрация по направлению: представлены как правые, так и левые исполнения.
Метчики из быстрорежущей стали Р6М5
Значительная часть представленных в каталоге машинно-ручных метчиков изготовлена из быстрорежущей стали Р6М5. Например, такое исполнение имеют востребованные размеры М2×0,4, М2,5×0,45, М3×0,5, М4×0,7, М5×0,8, М6×1, М8×1,25, М10×1,5, М12×1,75, М16×2 и М20×2,5.
Р6М5 широко применяется при производстве металлорежущего инструмента. Материал сочетает необходимую твердость и способность сохранять режущие свойства при температурах, возникающих во время обработки.
Срок службы метчика определяется не только материалом. Большое значение имеют свойства заготовки, правильный диаметр предварительного отверстия, скорость резания, соосность инструмента, отвод стружки и применение подходящей смазочно-охлаждающей жидкости.
Размеры машинно-ручных метчиков
Ассортимент раздела охватывает широкий диапазон метрических размеров. В фильтре каталога присутствуют как малые метчики, начиная с размеров около М1, так и крупный инструмент вплоть до М60, М75 и М80 в отдельных исполнениях. Также для одного диаметра доступны различные варианты шага.
Такой выбор позволяет подобрать инструмент для мелких точных деталей, стандартных машиностроительных соединений и крупногабаритных резьбовых отверстий.
При выборе рекомендуется ориентироваться не только на номинальный диаметр, но и на полный размер, например М6×1, М10×1,25, М12×1,5 или М20×2,5.
Как выбрать метчик М
Для правильного подбора машинно-ручного метчика необходимо учитывать диаметр и шаг резьбы, ее направление, материал заготовки, тип и глубину отверстия, способ нарезания, требования к точности и особенности используемого оборудования.
Особое значение имеет диаметр отверстия под резьбу. Слишком маленькое отверстие приводит к увеличению нагрузки на режущую часть, затрудняет обработку и повышает риск поломки метчика. При слишком большом диаметре профиль полученной резьбы может оказаться неполным.
Поэтому размер сверла следует определять для конкретного сочетания номинального диаметра и шага резьбы по технологическим таблицам и нормативной документации.
Нарезание внутренней метрической резьбы
Перед началом работы отверстие должно быть подготовлено в соответствии с требуемым размером резьбы. Метчик устанавливают соосно отверстию: отклонение от оси может ухудшить геометрию профиля и создать повышенную нагрузку на инструмент.
Режим обработки выбирают с учетом материала заготовки, диаметра и шага резьбы. Во время работы необходимо контролировать образование и удаление стружки. Для соответствующих материалов применяют смазочно-охлаждающие жидкости, которые помогают уменьшить трение и нагрев режущих кромок.
При необходимости готовую резьбу контролируют резьбовыми калибрами.
Отличие одиночных метчиков от комплектных
Машинно-ручные метчики данной категории следует отличать от комплектных метчиков М.
При использовании одиночного метчика предусмотренная конструкцией инструмента обработка выполняется одним метчиком. Такой вариант удобен для технологических процессов, где требуется сократить количество переходов и обеспечить производительное нарезание резьбы.
Комплектные метчики используются последовательно: обработка распределяется между несколькими инструментами. Такое решение позволяет постепенно сформировать полный профиль и часто применяется при ручной обработке или в условиях повышенной нагрузки.
Выбор варианта зависит от технологического процесса, оборудования, материала детали и параметров резьбы.
Купить машинно-ручные метчики М
В каталоге ТМТГРУПП можно подобрать и купить машинно-ручные метчики М для метрической резьбы различных диаметров и шагов. На странице доступны фильтры по размеру, материалу, правому или левому направлению и классу точности. Для представленного ассортимента в фильтре указан класс точности 2.
При заказе важно точно определить обозначение требуемой резьбы, включая диаметр и шаг. Для распространенных производственных задач доступны метчики М2, М3, М4, М5, М6, М8, М10, М12, М14, М16, М20 и других размеров с различными шагами.
Если подходящий инструмент сложно определить самостоятельно, специалисты ТМТГРУПП помогут подобрать метчик с учетом параметров резьбы, материала детали и условий обработки.