


Метчики м/р для дюймовой резьбы UN
(без НДС)
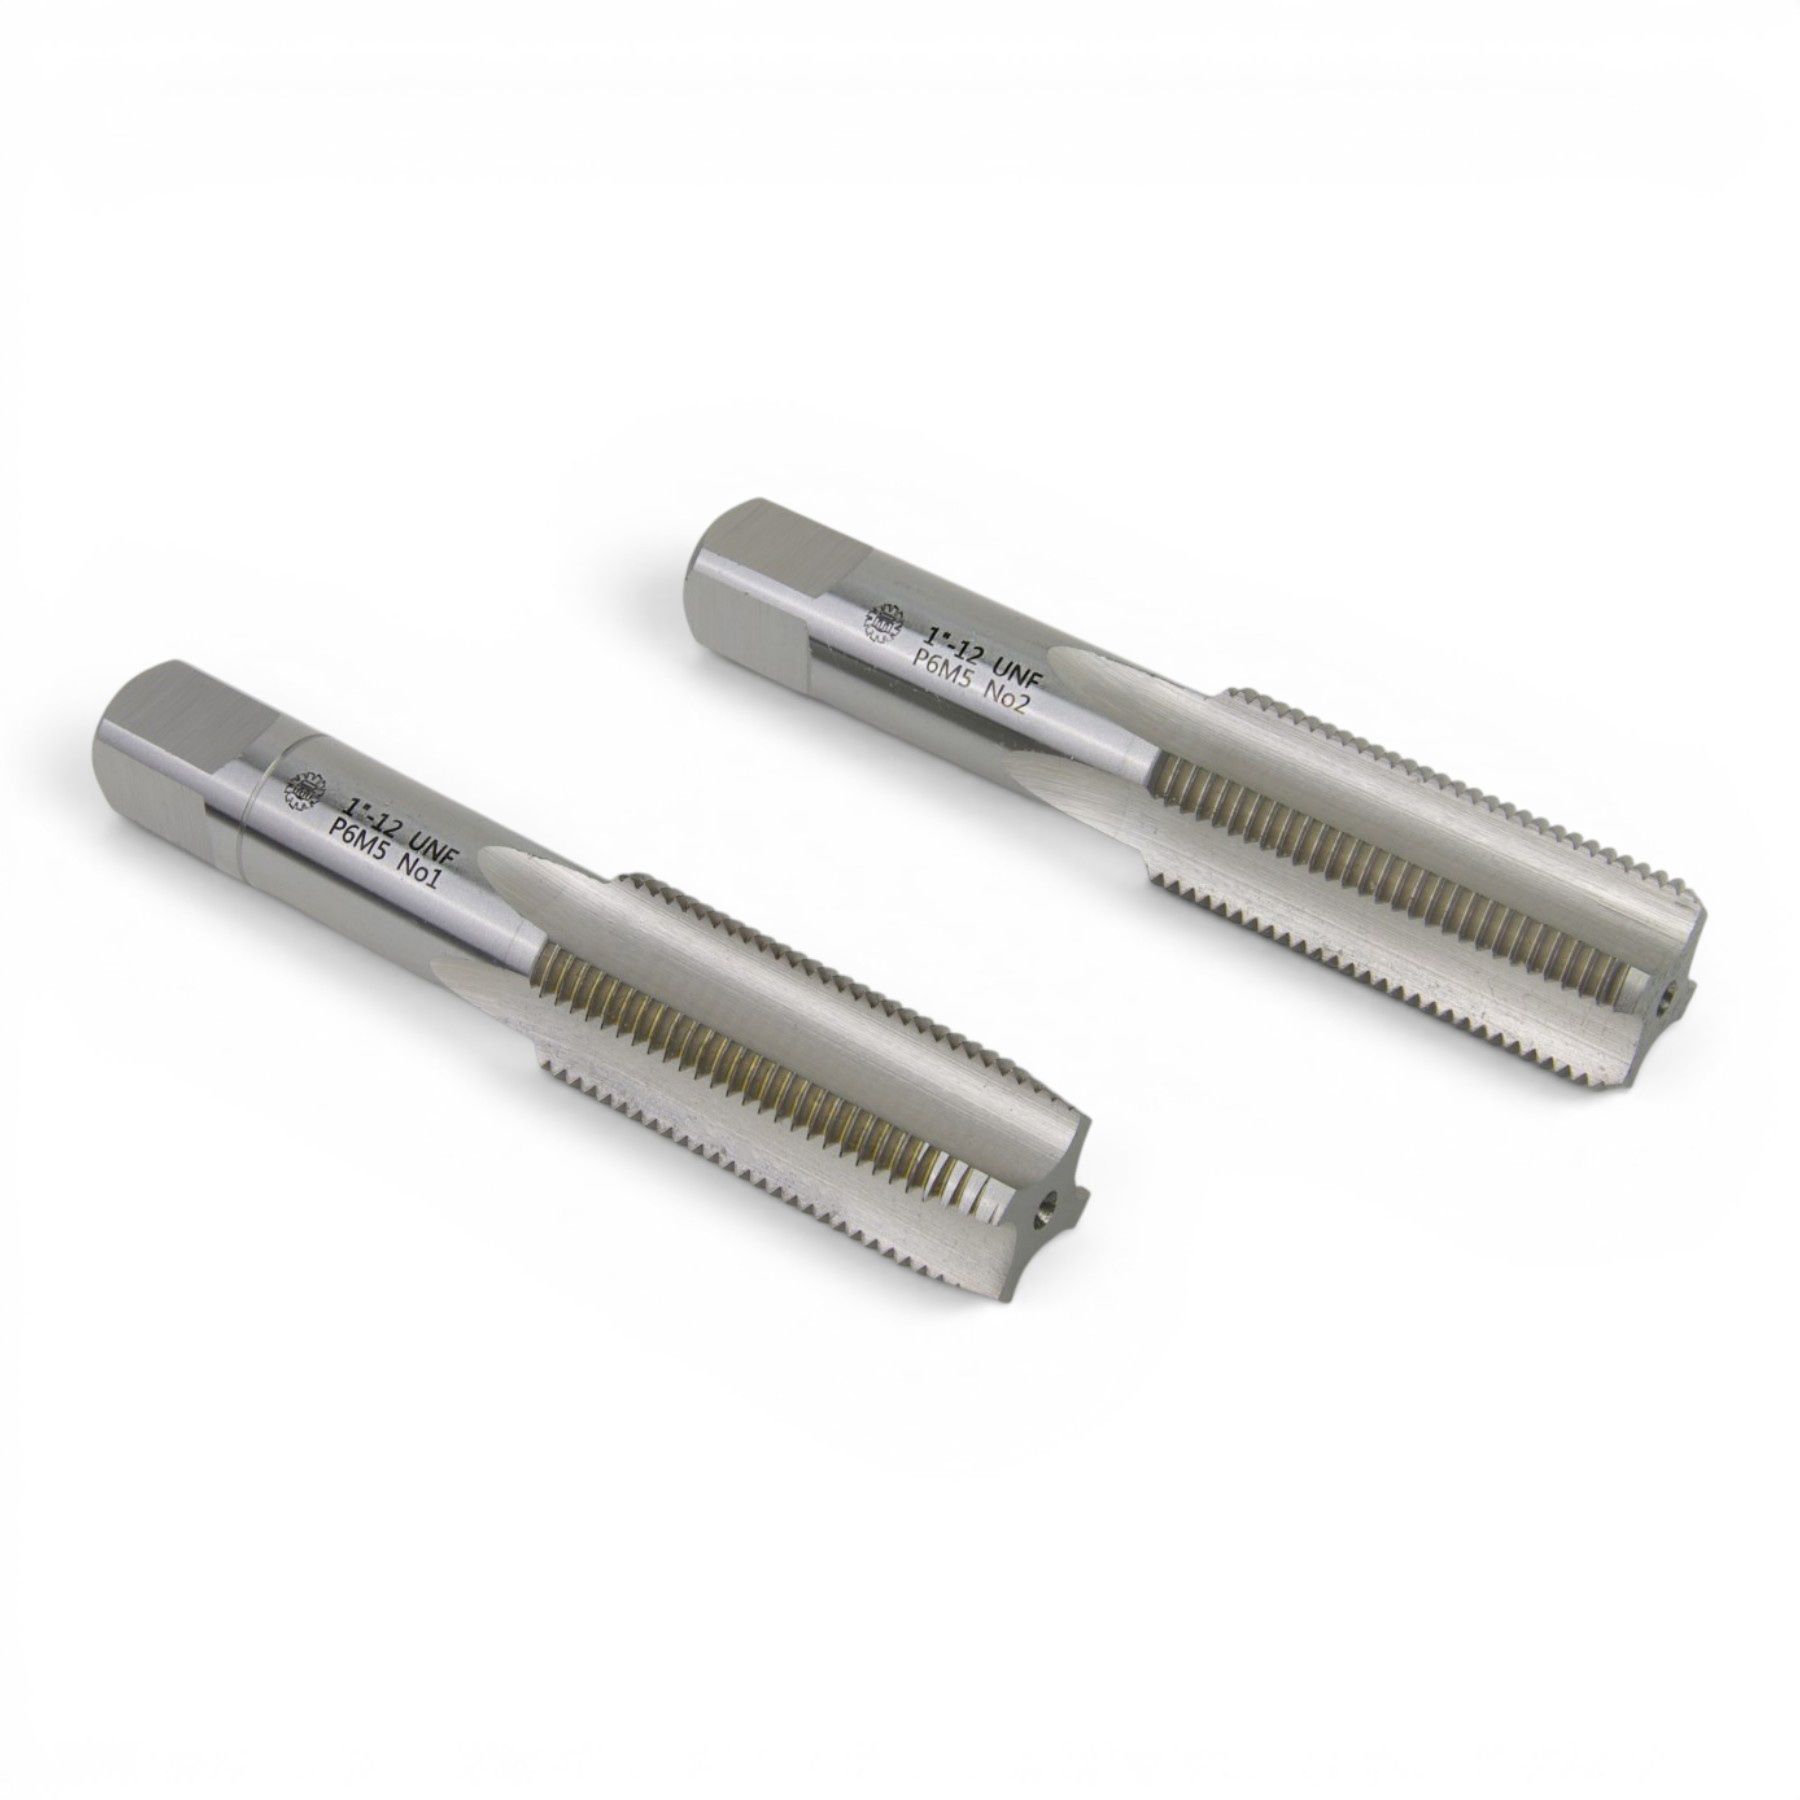
Машинно-ручные метчики UN предназначены для нарезания внутренней унифицированной дюймовой резьбы в предварительно подготовленных отверстиях. Такой резьбонарезной инструмент применяется при изготовлении, ремонте и обслуживании деталей машин, механизмов и оборудования, в конструкции которых используются дюймовые резьбовые соединения.
В каталоге ТМТГРУПП представлены метчики для дюймовой резьбы UN различных размеров и шагов. В ассортимент входят отдельные машинно-ручные метчики и комплектные исполнения из быстрорежущей стали Р6М5.
Что такое дюймовая резьба UN
UN — система унифицированной дюймовой резьбы, широко применяемая в зарубежном оборудовании, машиностроении, приборостроении и других отраслях промышленности. В отличие от метрической системы, основные размеры такой резьбы задаются в дюймах, а шаг обычно характеризуется количеством ниток на один дюйм — TPI (threads per inch).
Профиль унифицированной резьбы имеет угол 60°. Система включает несколько основных серий:
- UNC — резьба с крупным шагом;
- UNF — резьба с мелким шагом;
- UNEF — резьба с особо мелким шагом;
- UN — серии с установленным числом ниток на дюйм для определенных сочетаний диаметра и шага.
Метчик необходимо выбирать в точном соответствии с обозначением резьбы, поскольку одинаковый номинальный диаметр может сочетаться с различным количеством ниток на дюйм.
Метчики UNF
Основную часть ассортимента раздела составляют метчики UNF для мелкой дюймовой резьбы. Такой профиль отличается большим количеством витков на единицу длины по сравнению с UNC того же номинального диаметра.
В каталоге представлены, например, следующие типоразмеры:
- UNF 1/4″ — 28 ниток/дюйм;
- UNF 5/16″ — 24 нитки/дюйм;
- UNF 3/8″ — 24 нитки/дюйм;
- UNF 7/16″ — 20 ниток/дюйм;
- UNF 1/2″ — 20 ниток/дюйм;
- UNF 9/16″ — 18 ниток/дюйм;
- UNF 3/4″ — 16 ниток/дюйм;
- UNF 7/8″ — 14 ниток/дюйм;
- UNF 1″ — 12 ниток/дюйм;
- UNF 1 1/4″ — 12 ниток/дюйм;
- UNF 1 1/2″ — 12 ниток/дюйм.
Конкретный размер выбирают по чертежу детали, технической документации или параметрам существующего резьбового соединения.
Метчики UNEF
UNEF — серия унифицированной дюймовой резьбы с особо мелким шагом. Она имеет большее количество ниток на дюйм по сравнению с UNC и UNF при сопоставимом диаметре.
В каталоге ТМТГРУПП представлено исполнение UNEF 5/16″ с 32 нитками на дюйм. Инструмент используется в тех случаях, когда конструкцией детали предусмотрена именно такая комбинация диаметра и шага.
Заменять метчик UNEF инструментом UNF или UNC нельзя: несмотря на одинаковый угол профиля, количество ниток и геометрические параметры резьбы отличаются.
Машинно-ручные и комплектные метчики
В разделе представлены как отдельные машинно-ручные метчики, так и комплектные метчики UNF.
Машинно-ручной метчик используется для формирования внутреннего резьбового профиля в отверстии. Его рабочая часть имеет режущие зубья и стружечные канавки, обеспечивающие резание материала и отвод образующейся стружки.
Комплектные исполнения предназначены для последовательной обработки отверстия несколькими метчиками. Разделение припуска между инструментами позволяет постепенно сформировать требуемый профиль и уменьшить нагрузку на каждый метчик.
Выбор между отдельным и комплектным исполнением зависит от технологического процесса, материала заготовки и требований к готовой резьбе.
Метчики UN из стали Р6М5
Представленные в разделе метчики изготовлены из быстрорежущей стали Р6М5. Этот материал широко применяется при производстве металлорежущего и резьбонарезного инструмента.
Быстрорежущая сталь сочетает твердость и способность сохранять режущие свойства при нагреве рабочей части. Это важно при нарезании резьбы, поскольку режущие зубья инструмента испытывают механические и температурные нагрузки.
Фактический срок службы метчика зависит от свойств обрабатываемого материала, правильности подготовки отверстия, режима резания, соосности инструмента и применения подходящей смазочно-охлаждающей жидкости.
Как читать обозначение дюймового метчика
При выборе инструмента необходимо учитывать не только номинальный диаметр, но и количество ниток на дюйм.
Например, обозначение UNF 1/2″-20 означает:
- UNF — унифицированная мелкая дюймовая резьба;
- 1/2″ — номинальный диаметр;
- 20 — количество ниток на один дюйм.
Соответственно, UNF 3/4″-16 обозначает резьбу номинальным диаметром 3/4 дюйма с 16 нитками на дюйм.
Чем больше значение TPI при одинаковом диаметре, тем меньше расстояние между соседними витками резьбы.
Как выбрать метчик для дюймовой резьбы
Перед покупкой метчика UN необходимо определить основные параметры требуемой резьбы:
- серию — UNF, UNEF или другую;
- номинальный диаметр в дюймах;
- количество ниток на дюйм;
- направление резьбы;
- материал обрабатываемой заготовки;
- тип отверстия — сквозное или глухое;
- необходимую глубину нарезания;
- способ обработки.
Особенно важно правильно подобрать диаметр предварительного отверстия. Если оно слишком мало, нагрузка на режущие зубья возрастает, что повышает вероятность повреждения или поломки метчика. При чрезмерно большом отверстии профиль внутренней резьбы может получиться неполным.
Диаметр сверла следует определять по параметрам конкретной дюймовой резьбы, а не приблизительно переводить номинальный размер из дюймов в миллиметры.
Отличие дюймовой резьбы UN от метрической
Унифицированная дюймовая и метрическая резьба имеют угол профиля 60°, однако это не делает их взаимозаменяемыми.
Для метрической резьбы номинальный диаметр и шаг задаются в миллиметрах. Например, М10×1,5 означает диаметр 10 мм и шаг 1,5 мм.
Для дюймовой резьбы UN диаметр задается в дюймах, а шаг обычно указывается количеством ниток на дюйм. Например, UNF 1/2″-20 имеет номинальный размер 1/2 дюйма и 20 ниток на дюйм.
Даже если диаметры двух резьбовых соединений близки, различие шага и других размеров профиля не позволяет заменять метрический метчик дюймовым или наоборот.
Рекомендации по работе с метчиками UN
Перед началом обработки следует убедиться, что типоразмер метчика соответствует технической документации, а отверстие подготовлено под требуемую резьбу.
Инструмент необходимо устанавливать соосно отверстию. Перекос увеличивает нагрузку на режущую часть и может привести к повреждению профиля или поломке метчика.
Режим обработки выбирают с учетом материала детали, размера инструмента и способа нарезания. Применение подходящей смазочно-охлаждающей жидкости способствует снижению трения и нагрева, улучшению отвода стружки и увеличению ресурса режущих кромок.
После обработки параметры полученной резьбы при необходимости контролируют соответствующими резьбовыми калибрами.
Купить метчики UN для дюймовой резьбы
В каталоге ТМТГРУПП можно подобрать и купить машинно-ручные метчики для дюймовой резьбы UN. В разделе представлены инструменты UNF и UNEF различных типоразмеров, а также отдельные и комплектные исполнения из быстрорежущей стали Р6М5.
Для подбора метчика необходимо знать номинальный диаметр и количество ниток на дюйм. В каталоге можно отфильтровать инструмент по размеру и выбрать подходящую позицию для конкретной технологической операции.
Если возникают сложности с подбором дюймового метчика, специалисты ТМТГРУПП помогут определить необходимый тип инструмента с учетом параметров резьбы и обрабатываемой детали.