


Метчики метрические гаечные
(без НДС)
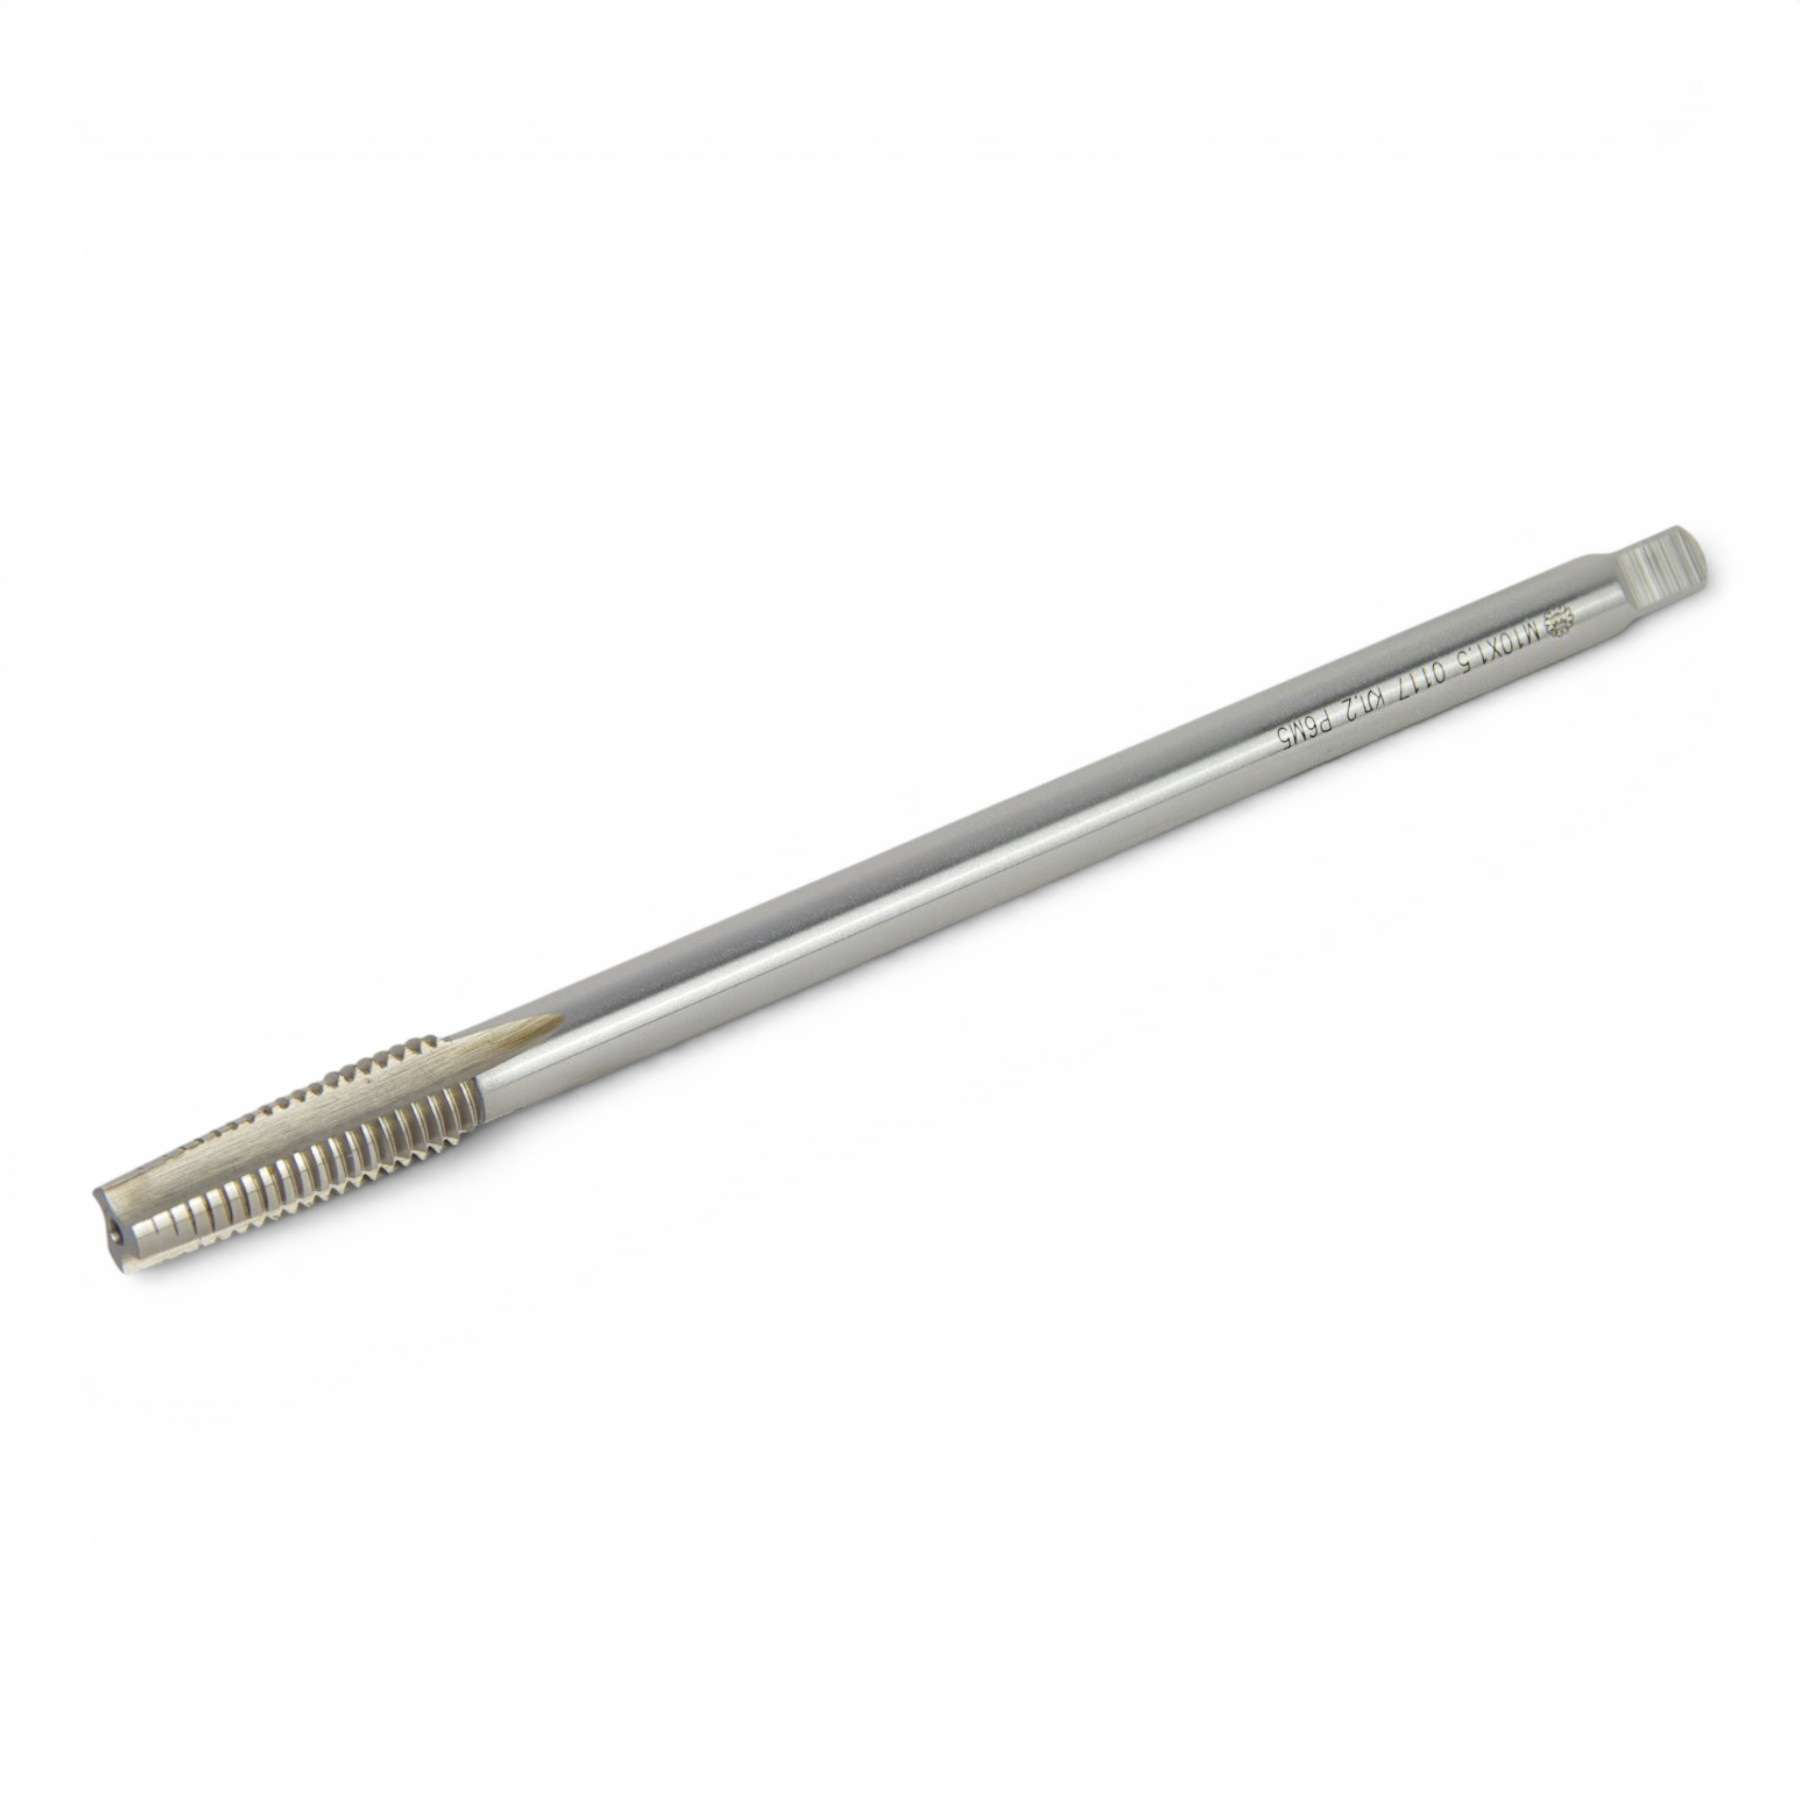
Метрические гаечные метчики — специализированный резьбонарезной инструмент, предназначенный для получения внутренней метрической резьбы прежде всего в гайках и аналогичных деталях со сквозными отверстиями. Они применяются в машиностроении, производстве крепежа, металлообработке и на предприятиях, где требуется серийное изготовление резьбовых деталей.
В каталоге ТМТГРУПП представлены гаечные метчики для метрической резьбы различных диаметров и шагов. Можно подобрать правые и левые исполнения, инструмент с основным или мелким шагом для конкретных производственных задач. В фильтре раздела для представленного ассортимента указан 2-й класс точности.
Особенности гаечных метчиков
Гаечный метчик отличается от универсального машинно-ручного инструмента конструкцией, рассчитанной на изготовление резьбы в гайках и других деталях соответствующего типа.
Характерной особенностью является удлиненный хвостовик. При последовательной обработке готовая гайка может перемещаться с рабочей части инструмента дальше на хвостовик, что удобно при серийном производстве крепежа.
Рабочая часть метчика включает заборную и калибрующую зоны. Заборная часть постепенно снимает металл и формирует профиль, а калибрующая обеспечивает окончательную геометрию внутренней резьбы.
Конструкция гаечных метчиков стандартизирована. ГОСТ 1604-71, посвященный конструкции гаечных метчиков, продолжает действовать.
Где применяются гаечные метчики
Основная область применения инструмента — изготовление гаек и других деталей со сквозной внутренней метрической резьбой.
Гаечные метчики востребованы:
- при производстве стандартного и специального крепежа;
- на метизных предприятиях;
- в машиностроении;
- на автоматизированных и специализированных резьбонарезных операциях;
- в ремонтном и инструментальном производстве;
- при изготовлении деталей с серийно повторяющимися резьбовыми отверстиями.
Выбор конкретного исполнения зависит от материала заготовки, размера и шага резьбы, оборудования и принятой технологии обработки.
Размеры метрических гаечных метчиков
В каталоге ТМТГРУПП представлен широкий выбор размеров. Среди востребованных позиций имеются метчики М3×0,5, М4×0,7, М5×0,8, М6×1, М8×1,25, М10×1,5, М12×1,75, М14×2, М16×2, М18×2,5 и другие типоразмеры. Также представлены более крупные исполнения, включая М24, М30, М36, М42, М48 и М52 с различными шагами.
Для одного номинального диаметра могут предлагаться несколько вариантов шага. Например, в ассортименте имеются:
- М8×1 и М8×1,25;
- М10×1, М10×1,25 и М10×1,5;
- М12×1, М12×1,25, М12×1,5 и М12×1,75;
- М14×1, М14×1,25, М14×1,5 и М14×2;
- М18×1, М18×1,5, М18×2 и М18×2,5.
Такой выбор позволяет подобрать инструмент как для стандартной метрической резьбы с основным шагом, так и для соединений с мелким шагом.
Основной и мелкий шаг резьбы
При выборе гаечного метчика необходимо учитывать не только номинальный диаметр, но и шаг.
Например, М10×1,5 и М10×1 имеют одинаковый номинальный диаметр 10 мм, однако расстояние между соседними витками у них различается. Такие метчики предназначены для разных резьб и не являются взаимозаменяемыми.
Инструмент с основным шагом применяется в распространенных резьбовых соединениях общего назначения. Мелкий шаг используется там, где такое исполнение предусмотрено конструкцией изделия или технической документацией.
Поэтому выбирать метчик только по диаметру неправильно — необходимо учитывать полное обозначение резьбы.
Правые и левые гаечные метчики
Основную часть резьбовых соединений составляет правая резьба, однако в отдельных механизмах применяется и левое направление.
В каталоге ТМТГРУПП представлены правые и левые метрические гаечные метчики. В текущем фильтре раздела доступны оба варианта направления.
Левые метчики требуются для специальных деталей и узлов, в которых использование левой резьбы предусмотрено конструкцией. Перед заказом необходимо точно проверить направление по чертежу изделия.
Гаечные метчики Р6М5
Среди представленных в каталоге позиций имеются гаечные метчики из быстрорежущей стали Р6М5. Например, такое обозначение указано у метчиков М3×0,5, М4×0,7, М6×1, М8×1,25, М10×1,5, М12×1,75, М14×2, М16×2 и других товаров.
Р6М5 широко применяется для изготовления металлорежущего инструмента. Быстрорежущая сталь сочетает необходимую твердость и способность сохранять режущие свойства при нагреве, возникающем во время обработки.
Фактический ресурс метчика зависит от материала детали, режимов резания, правильности подготовки отверстия, качества смазывания, состояния режущих кромок и соблюдения технологии работы.
Как выбрать гаечный метчик
При подборе инструмента рекомендуется учитывать:
- номинальный диаметр резьбы;
- шаг — основной или мелкий;
- правое или левое направление;
- материал обрабатываемой гайки;
- класс точности;
- материал режущего инструмента;
- конструкцию и длину хвостовика;
- характеристики оборудования;
- требования технической документации.
Особое внимание необходимо уделить диаметру предварительного отверстия. При слишком малом диаметре увеличивается объем снимаемого материала и нагрузка на режущие зубья. При слишком большом отверстии профиль резьбы может получиться недостаточно полным.
Размер отверстия следует выбирать под конкретное сочетание номинального диаметра и шага метрической резьбы.
Чем гаечный метчик отличается от машинно-ручного
Обычные машинно-ручные метчики являются универсальным инструментом для получения внутренней резьбы в различных деталях.
Гаечные метчики конструктивно ориентированы прежде всего на изготовление гаек и серийную обработку сквозных отверстий. Удлиненная хвостовая часть позволяет организовать последовательную обработку нескольких заготовок в рамках соответствующей технологии производства.
Поэтому при серийном изготовлении гаек специализированный инструмент может быть предпочтительнее обычного машинно-ручного метчика.
Рекомендации по эксплуатации
Для стабильного нарезания резьбы метчик необходимо устанавливать соосно отверстию. Перекос инструмента повышает нагрузку на режущую часть и может привести к ухудшению геометрии резьбы или поломке метчика.
Скорость резания следует подбирать с учетом материала гайки, размера инструмента и условий обработки. Важно обеспечить нормальное стружкообразование и использовать подходящую смазочно-охлаждающую жидкость.
Режущие кромки необходимо периодически контролировать. Изношенный инструмент ухудшает качество поверхности и точность получаемого резьбового профиля.
Купить метрические гаечные метчики
В каталоге ТМТГРУПП можно подобрать и купить метрические гаечные метчики для изготовления внутренней резьбы в гайках и других деталях. В разделе представлен широкий выбор диаметров и шагов, правые и левые исполнения, а среди востребованных позиций — инструмент из быстрорежущей стали Р6М5.
Для поиска нужного метчика используйте фильтр по размеру, направлению и другим техническим характеристикам. При подборе необходимо ориентироваться на полное обозначение метрической резьбы и требования технологической документации.
Если требуется инструмент для определенного типоразмера гайки или конкретных производственных условий, специалисты ТМТГРУПП помогут подобрать подходящее исполнение.